杰创网络工作室
Jiechuang Network Studio
扎根注塑行业一线,专注注塑技术服务、开源物联网、PLC 工控服务与网页工具,把「懂设备」与「懂技术」结合起来,为中小制造企业提供可靠、落地的一站式数字化服务。
业务展示 · SHOWCASE
工作室业务内容
四大业务方向的典型服务场景,左右切换或点击查看详细展示。
Jiechuang Network Studio
扎根注塑行业一线,专注注塑技术服务、开源物联网、PLC 工控服务与网页工具,把「懂设备」与「懂技术」结合起来,为中小制造企业提供可靠、落地的一站式数字化服务。
四大业务方向的典型服务场景,左右切换或点击查看详细展示。
jiechuang.com/injection · 深耕注塑行业一线,工艺缺陷排查、材料参数、设备故障与机械手应用一站式技术服务。
点击任一缺陷,即可查看该缺陷的现象、原因与改善方案。
| 材料简称 | 全称 | 料筒温度(进料→中段→喷嘴) | 模具温度 | 干燥条件 | 成型收缩率 | 推荐射胶压力 | 推荐射速 | 备注 |
|---|---|---|---|---|---|---|---|---|
| PP | 聚丙烯 | 160~180 → 180~210 → 200~220 | 30~60 | 不强制;潮湿环境 80℃ 1~2h | 1.0%~2.5% | 60~100bar | 中高 60~80% | 结晶料,缩水大;薄壁产品射速拉高;PP302 这类共聚 PP 温度取下限 |
| PE-HD | 高密度聚乙烯 | 150~170 → 170~200 → 190~210 | 20~50 | 一般不用烘干 | 1.5%~3.0% | 50~90bar | 中高 60~85% | 软、流动性好,易披锋 |
| PE-LD | 低密度聚乙烯 | 140~160 → 160~185 → 175~195 | 20~40 | 一般不用烘干 | 1.5%~3.0% | 40~80bar | 高 70~90% | 软质,膜类、软管件 |
| ABS | 丙烯腈丁二烯苯乙烯 | 180~200 → 200~230 → 210~240 | 40~70 | 80℃,2~4h(必须烘干!) | 0.4%~0.8% | 70~120bar | 中等 40~65% | 外观件主流,容易烧焦、银丝;高光泽模温偏高 |
| HIPS | 高抗冲聚苯乙烯 | 170~190 → 190~215 → 200~225 | 30~60 | 75~80℃,2~3h | 0.4%~0.7% | 60~100bar | 中等 40~70% | 比 ABS 脆,便宜 |
| GPPS | 通用聚苯乙烯 | 170~190 → 190~210 → 200~220 | 30~60 | 75℃,2~3h | 0.4%~0.7% | 60~100bar | 中 40~60% | 透明、很脆 |
| PC | 聚碳酸酯 | 240~260 → 260~290 → 270~300 | 70~110 | 120℃,4~6h【强吸湿,烘干不到必银丝气泡】 | 0.5%~0.8% | 90~140bar | 中低 30~50% | 高粘度,射速不能太快,易内应力开裂;退火 110~120℃ |
| PC/ABS | PC+ABS 合金 | 210~230 → 230~260 → 240~270 | 50~80 | 85~90℃,3~4h | 0.4%~0.7% | 80~130bar | 中等 40~60% | 兼顾韧性和流动性,家电外壳常用 |
| POM | 聚甲醛(赛钢) | 160~175 → 175~195 → 180~200 | 60~100 | 80℃,2~3h | 1.5%~2.2% | 70~110bar | 中高 50~75% | 结晶、耐磨;高温分解出刺鼻甲醛,不能长时间炮筒停留 |
| PA6 | 聚酰胺 6 | 220~235 → 235~255 → 240~260 | 60~100 | 80~90℃,4~6h;吸水率极高 | 0.8%~1.8% | 70~120bar | 中高 50~80% | 吸水后变软,尺寸变化大;玻纤料模温加高 |
| PA66 | 聚酰胺 66 | 240~255 → 255~275 → 260~280 | 70~120 | 80~90℃,4~6h | 0.7%~1.5% | 80~130bar | 中高 50~75% | 强度高于 PA6,玻纤增强款很常见 |
| PBT | 聚对苯二甲酸丁二醇酯 | 220~240 → 240~260 → 245~265 | 60~90 | 120℃,3~4h | 0.5%~1.2% | 70~120bar | 中高 55~80% | 结晶快,冷却快,玻纤增强多 |
| PET | 聚对苯二甲酸乙二醇酯 | 240~260 → 260~280 → 265~285 | 80~120 | 140~150℃,4~6h | 1.2%~2.0% | 80~130bar | 高 60~85% | 瓶胚料,结晶慢,模温低容易发白 |
| PMMA | 亚克力(有机玻璃) | 180~200 → 200~230 → 210~240 | 50~80 | 80℃,3~4h | 0.3%~0.7% | 70~120bar | 低~中 25~50% | 透明件,射速快容易银纹,优先慢射;内应力容易裂 |
| PVC 软质 | 软聚氯乙烯 | 140~155 → 155~170 → 160~175 | 20~40 | 60℃,1~2h | 0.8%~1.5% | 50~90bar | 中高 | 严禁超温!分解出氯化氢腐蚀螺杆 |
| PVC 硬质 | 硬 PVC(UPVC) | 150~165 → 165~180 → 170~185 | 30~50 | 60℃,1~2h | 0.5%~0.9% | 80~130bar | 中低 | 粘度大,热稳定性差,螺杆低速 |
| TPU | 热塑性聚氨酯 | 170~190 → 190~215 → 200~225 | 30~60 | 80℃,2~3h | 0.6%~1.2% | 60~110bar | 中高 | 弹性料,硬度越高温度略升 |
| TPE/TPR | 热塑性弹性体 | 160~180 → 180~200 → 190~210 | 25~50 | 70℃,1~2h | 1.0%~2.0% | 50~90bar | 高 | 软胶,易粘模 |
| PPS | 聚苯硫醚 | 280~300 → 300~330 → 310~340 | 120~160 | 130℃,3~4h | 0.4%~0.8% | 100~150bar | 中高 | 高温工程料,几乎都是玻纤增强,耐磨耐温 |
| PPO/MPPO | 改性聚苯醚 | 240~260 → 260~285 → 270~290 | 80~120 | 110℃,3~4h | 0.5%~0.8% | 90~140bar | 中等 | 耐高温、低吸水,家电结构件 |
原因:液压油压力设置偏低;比例阀脏、卡阀;液压油老化、油位不足、油太脏;曲臂铰位缺油、磨损;格林柱螺母松动;低压保护距离、低压速度参数设置不合理。
解决:检查油位、油质;清洗比例阀;加注润滑脂保养曲臂;重新调校低压锁模参数;紧固格林柱螺母。
原因:射胶油封破损内泄;比例压力阀卡滞、脏污;液压油粘度太低、油温过高;单向阀密封不良,压力回泄。
解决:检查射胶油缸油封;清洗液压阀;控制油温(理想 35~45℃)。
原因:熔胶压力/速度设置太低;下料口堵料、架桥;液压马达损坏、熔胶油封漏油;螺杆卡料(冷料硬块卡死螺杆)。
解决:降温,清理料斗结块;适当提高熔胶压力;若炮筒内部卡死,分段升温后再处理,禁止强行硬顶。
原因:止逆环(介子)磨损、开裂、卡死,这是高频故障。
解决:拆机检查止逆环、射胶头、垫圈,磨损直接更换。
原因:液压油脏污、滤芯堵塞、油温过高、油泵磨损内泄。
解决:更换液压油、更换滤芯;检查油泵。
原因:油位低、吸油滤芯堵塞吸空;油泵磨损;油里进空气。
解决:补油、排空气,更换滤芯。
原因:加热圈烧坏、接线松动;热电偶接触不良、断线;固态继电器 SSR 损坏。
解决:万用表测加热圈电阻,检查热电偶,更换 SSR。
原因:固态继电器击穿直通,加热持续通电,风险很高(材料碳化、烧炮筒)。
解决:立刻切断加热电源,更换 SSR,检查热电偶。
原因:热电偶松动、接触不实;加热圈局部接触不良;接线端子氧化。
解决:压紧热电偶,紧固接线端子。
原因:顶出压力速度太小;顶出油缸油封漏油;顶针卡模;安全门信号异常。
解决:检查顶出参数;检查顶针是否咬死;确认安全门限位开关。
原因:安全门行程开关移位、损坏、线路松脱。
解决:调整开关位置、更换开关。
气源:气压调到 0.4~0.6MPa,气管无漏气,分水器排水;安全:安全门、急停按钮、安全光栅正常,治具吸盘/抱具无松动;信号:机械手与注塑机 IO 通讯信号线插紧,开模完、允许脱模信号正常;润滑:导轨、链条定期加油,不要缺油干磨。
急停复位 → 上电 → 气源打开 → 回原点(HOME)→ 切换手动模式,单步测试:横行、引拔、上下、吸盘/抱具动作 → 手动取件测试正常 → 切自动,和注塑机联机生产。
短期停机:切手动,机械手停安全位;下班停机:机械手回原点、关闭自动、关气源、断电;故障优先按急停!
注塑机:开模终止信号输出、允许顶出信号;机械手:取件完成给注塑机"可合模信号";常见设置:注塑机里打开【机械手模式】,IO 端口对应好,不然后面出现"机台不等待机械手、抢合模"。
现象:上电无法回零,报警原点错误。原因:原点感应开关松动、遮光片移位、气源不足、伺服报错、急停按下/安全门打开。解决:检查所有急停、安全门;查看原点光电,手动拨动感应片看指示灯;气压不足优先调气源;伺服驱动器报警看代码(ALM)。
原因:吸盘款:吸盘老化破损、选型不对、真空发生器压力不够、真空检测参数太高/太低、吸嘴没对准产品;抱具款:夹力太小、抱块磨损、开夹信号时序不对。解决:检查真空压力表,真空值达标;清理吸盘表面油污;调整引拔、上下位置对准产品中心;适当延长真空确认延时;抱具调整夹力,磨损抱块直接更换。
原因:注塑机没有输出【开模完成信号】;机械手接收信号端口没通;通讯线松动;机械手待机信号异常。解决:在海天机 IO 监控页看开模终点信号有没有 ON;检查双方连接线、插头氧化;确认机械手程序步骤没有暂停、条件跳转错误。
原因:机械手【取件完成输出信号】没有触发;IO 定义错;延时参数太短;安全信号屏蔽。解决:手动单步走完取件流程看输出指示灯;核对注塑机 IO 里"机械手允许合模"端口;适当增加到位延时。
原因:原点丢失、参数被误改、模具厚度变动后没有重新示教、信号时序错乱、伺服丢脉冲。解决:立刻急停!手动移出;重新回原点,重新示教全部取件点位;模具换款后必须重新示教,不要直接跑旧程序;开启软限位保护。
原因:导轨缺油、同步带松动、伺服增益参数不合适、联轴器松动、原点开关不稳定。解决:加油润滑、收紧同步带、紧固螺丝、重新回原点;伺服参数不要随便乱调。
原因:产品有气孔漏气、吸盘密封差、真空过滤器堵塞、真空检测阈值设置过高。解决:清理过滤器、更换吸盘;调低真空判定值;产品镂空换多吸盘组合。
原因:控制器电池没电(储存电池)、静电干扰、电压波动。解决:更换主板电池;设备接地做好抗干扰;重要程序电脑备份。
原因:线路虚接、接地不良、变频器/伺服干扰、气源波动、安全光栅误触发。解决:检查线路端子、单独接地、稳压气源,排查光栅是否反光误感应。
解决:换第一个接近开关,检查电源线和输出线是否良好。回原点 Y 轴报警:检查两个接近开关——第一个(上)接近铁片亮、离开灭(对应监视面板 X30);第二个(下)接近铁片灭、离开亮。
解决:在主页设置里容差调大(深层密码 12345)。
解决:可能是 X12 线路问题,可能是电子测压表坏了,检查线路更换即可;也可把程序中的主夹限功能去掉。
解决:可能是电线短路自我保护。排除法:把控制箱对应的线排拔掉(可带电)再一路一路插回去,找出短路问题。
解决:先排查通往两个接近开关的电源线(B+、B-)是否有 24V 电压(由接近开关逐步向上排查),一般是线路老化断路或接触不良;正常有电则更换接近开关。
解决:看 Y 轴驱动器报什么代码(EoRR-16 是驱动器线路短路现象)。
解决:关机重启,等待 5 秒再开机,输入密码,操作伺服轴把机械手移开干涉的地方,再进行原点复归,警报解除。
| 现场问题 | 处理方向 / 结论 | 现场图片 |
|---|---|---|
| 气泡 | 现场处理:把速度调慢 | 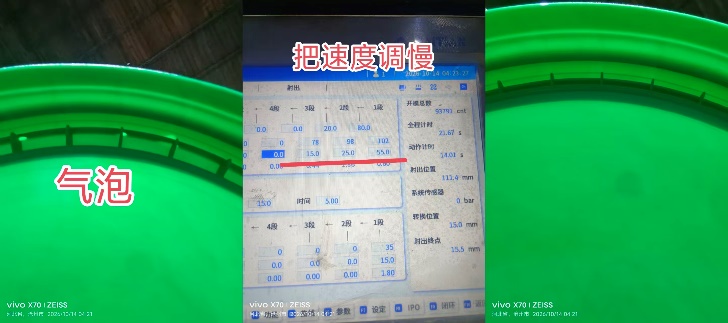 |
| 无料把 | 现场处理:加背压 · 加保压 | 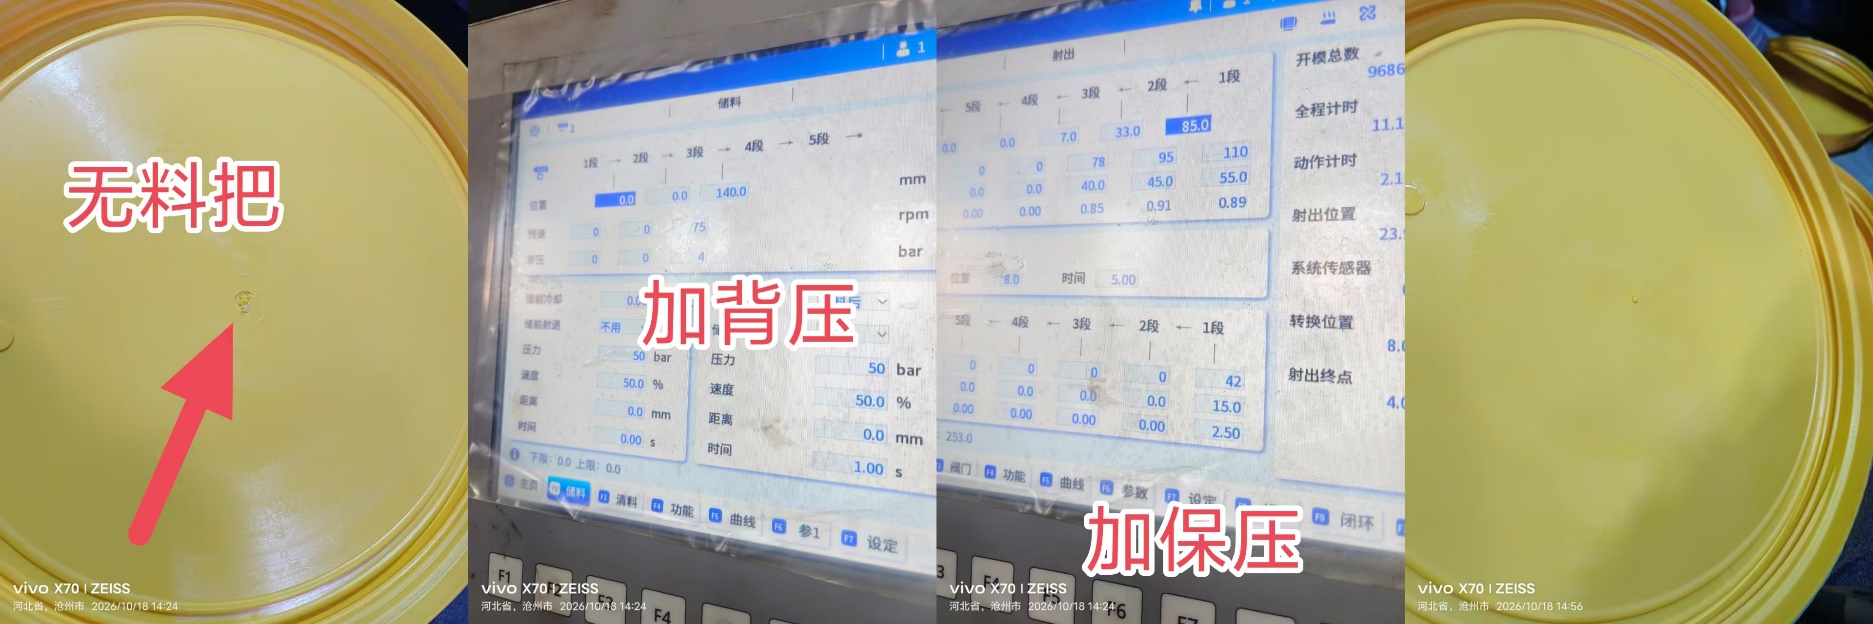 |
| 水口裂纹 | 现场处理:加长转保压位置 · 减少保压时间 | 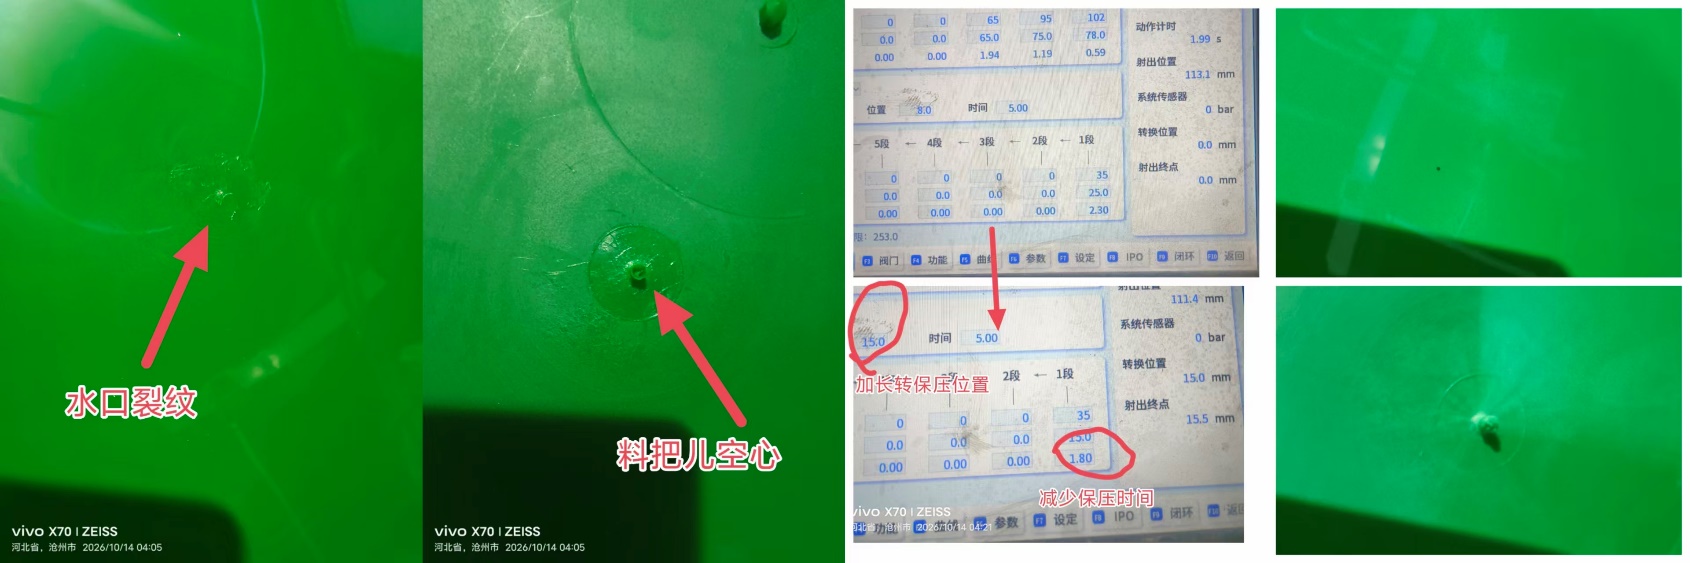 |
| 塌陷 | 现场处理:把保压压力调小 | 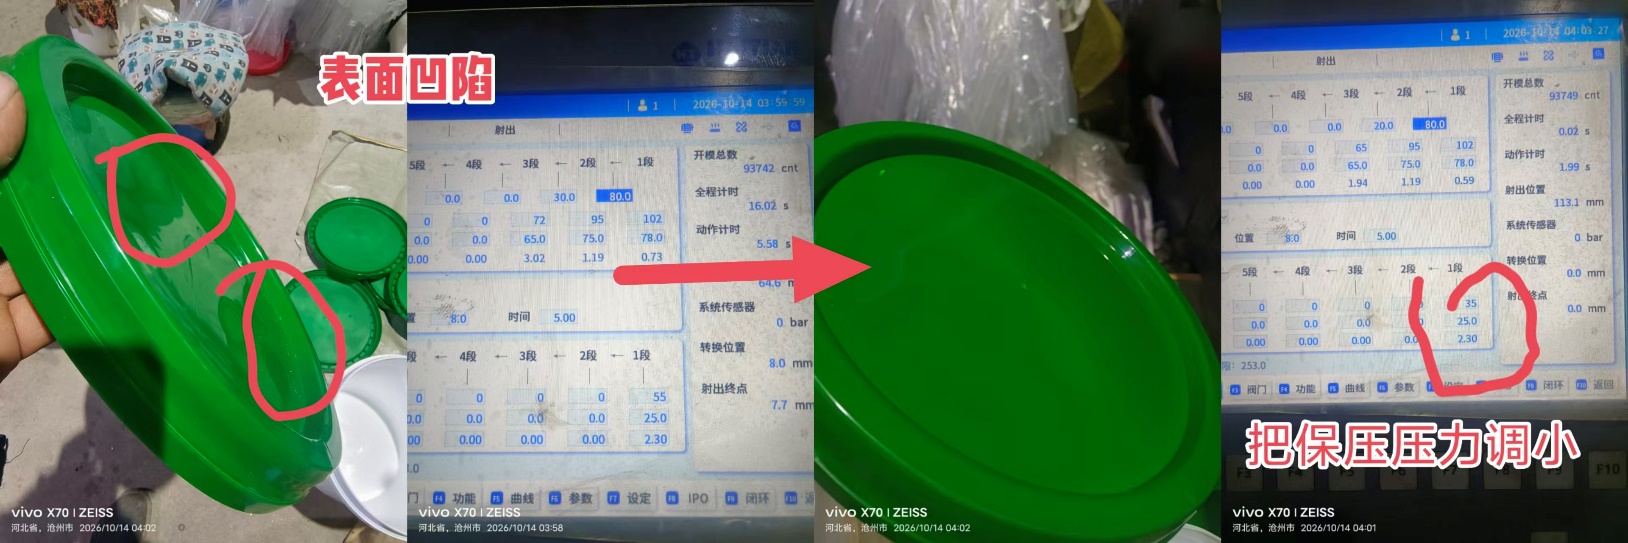 |
| 糊口 | 降低末端射速 | 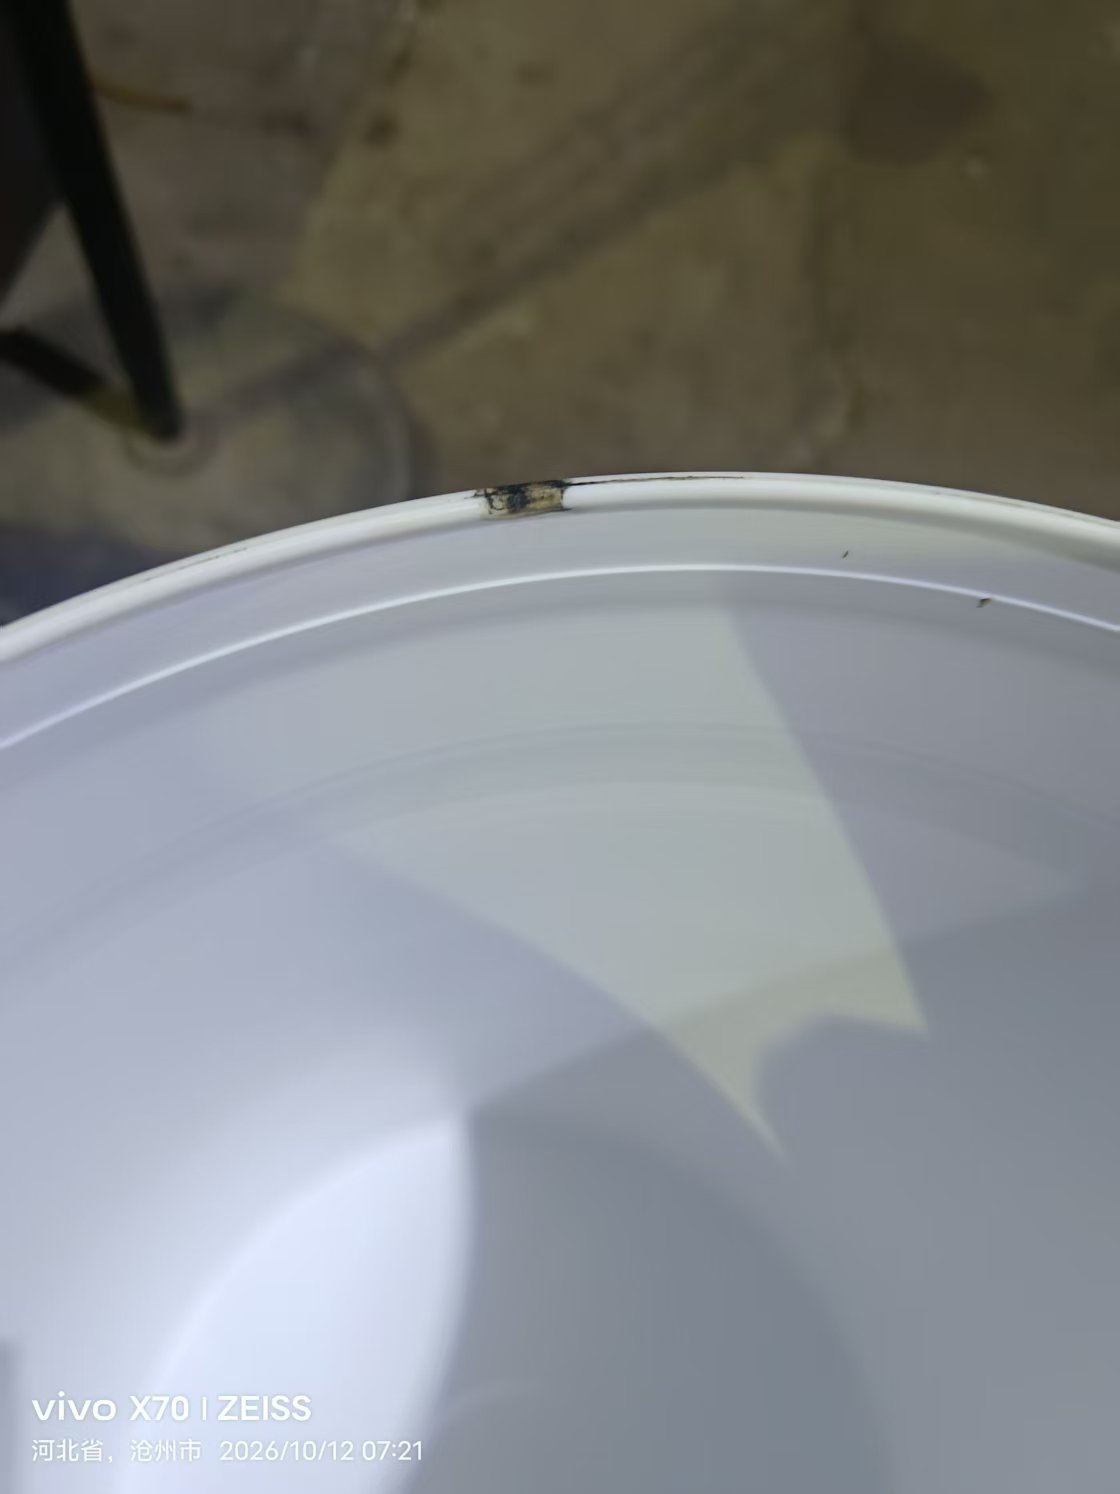 |
| 糊底 | 降低首段射速 | 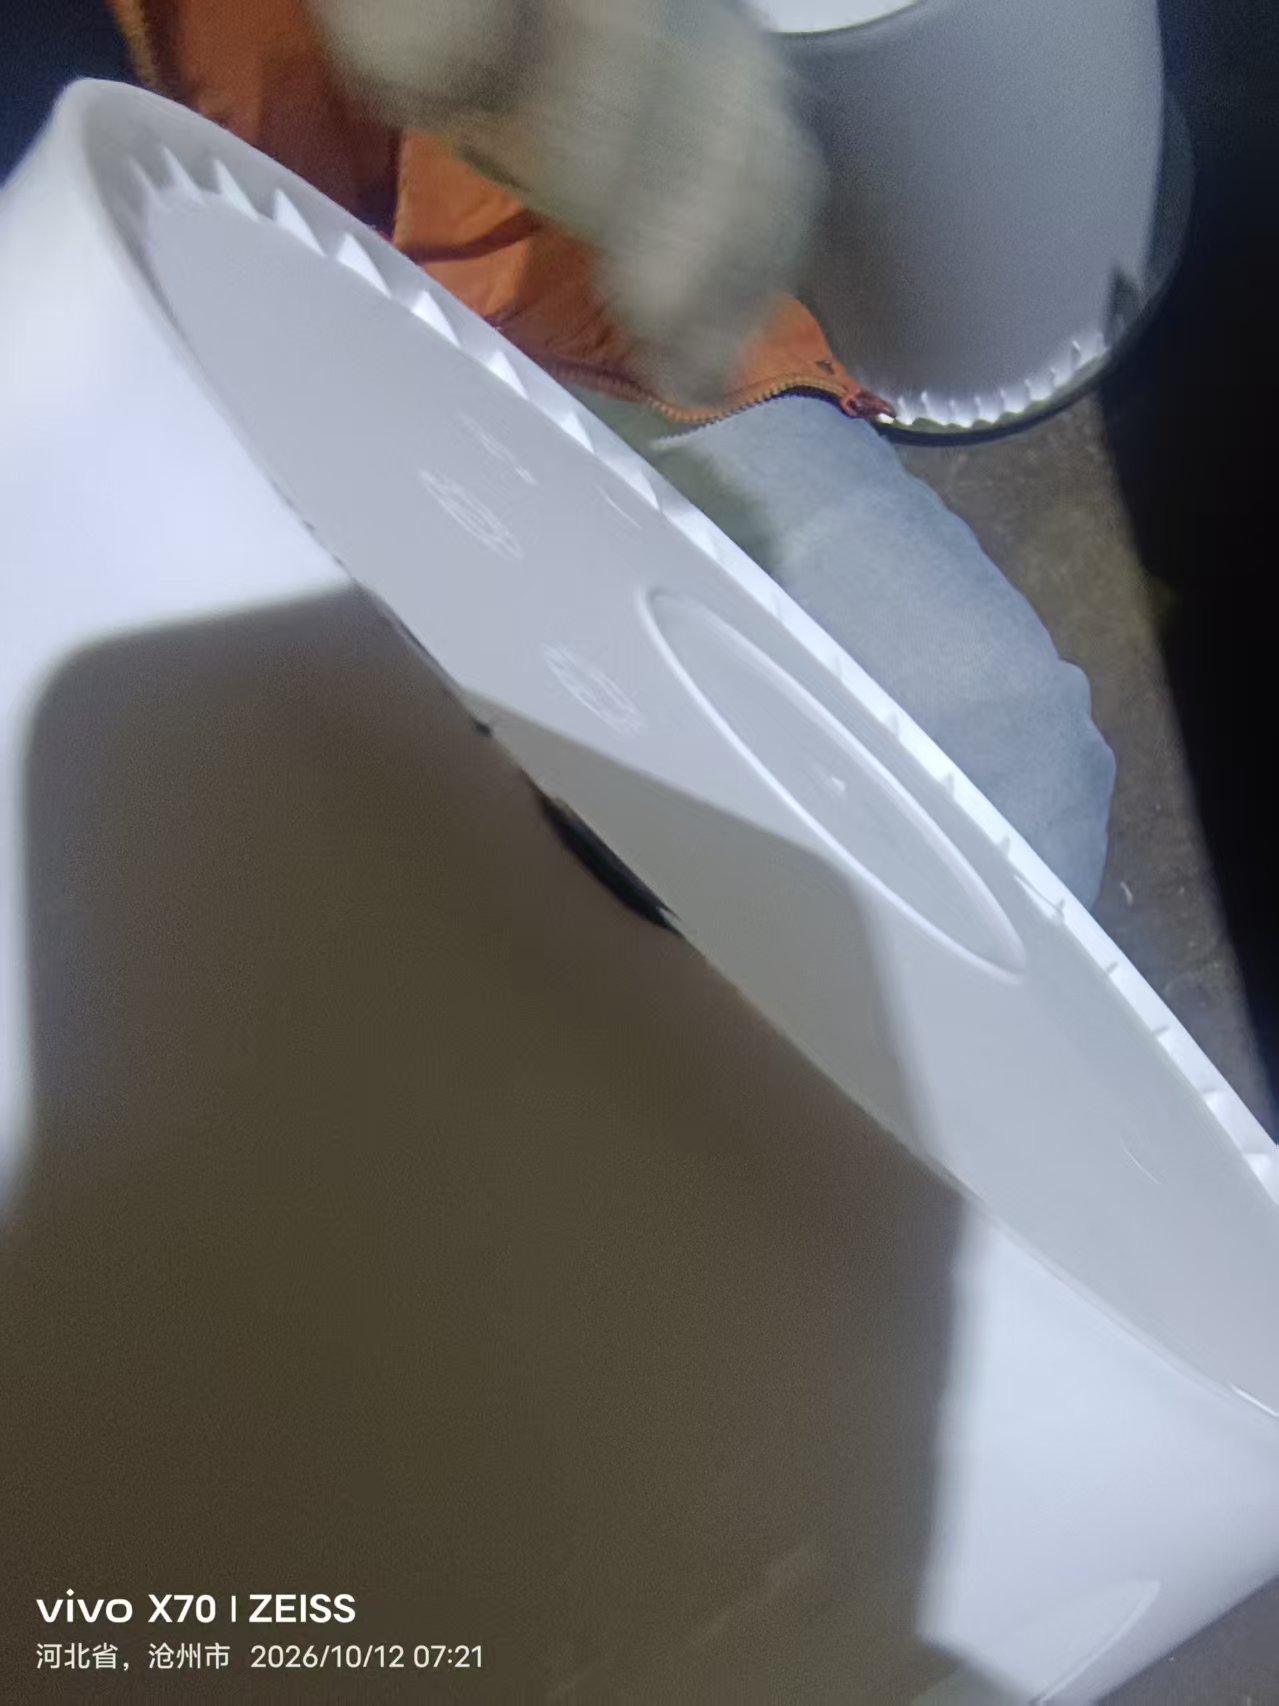 |
| 按压裂开 | 原料掺入劣质注塑低压排查,检查回料比例与内应力 | 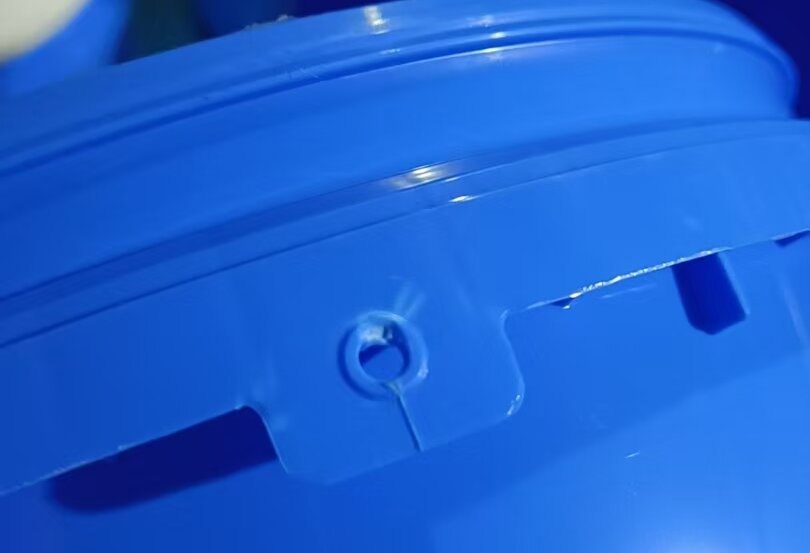 |
案例持续收录中……
在这里展示你的服务与配件信息,帮助更多同行找到你。
添加客服微信,免费录入展示。
内容陆续加载中……